实木家具源头工厂加工工艺与板材选用标准解析
这两年,越来越多的客户在咨询全屋定制时,开口第一句就是“你们是不是源头工厂”。说实话,这个问题的背后,藏着对整个行业链条的不信任——担心中间商加价、担心贴牌代工、更担心花了实木的钱拿到指接板或贴皮板。作为扬州晨辉木业的技术编辑,我今天想抛开销售话术,纯粹从加工工艺和板材选用的角度,聊聊源头工厂到底该有哪些硬指标。
一、板材选用:不是所有“实木”都叫实木
很多客户对实木家具的认知停留在“整块木头”。但真正做过木材加工的人都清楚,大板直拼和齿接板在稳定性、成本、美观度上差异巨大。我们工厂在板材销售环节,始终坚持一个原则:主材用FAS级北美黑胡桃或白橡,辅材用同树种直拼板,杜绝以次充好的贴皮板。举个具体例子:每批进厂的毛料,我们都会用含水率测试仪逐垛检测,控制在8%-12%区间,这是长三角地区防止开裂变形的基础线。
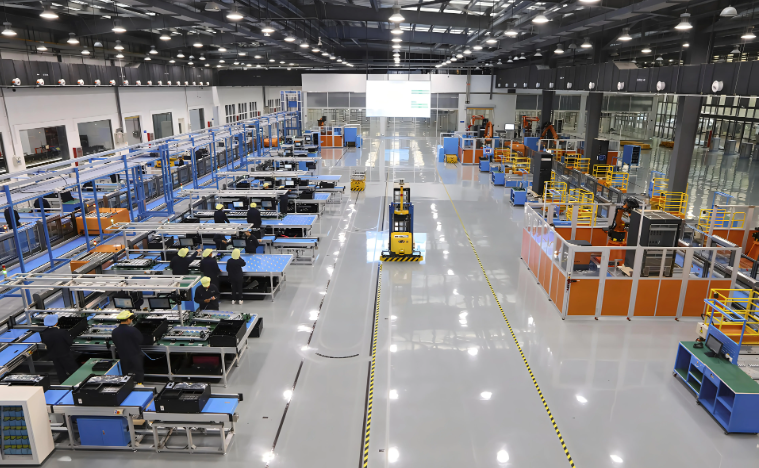
为什么这么做?因为木材是活性材料。北方干燥、南方潮湿,如果板材含水率处理不到位,再好的榫卯结构也会在两年后出现抽缝。我们的做法是:毛料进厂后先静置养生7天,再进行第一次粗刨,然后二次养生,最后才精刨加工。这套流程虽然让生产周期多了10天,但换来了木门制造和定制柜体在四季更替中的尺寸稳定。
二、加工工艺:从“能做”到“做好”的细节分水岭
实木家具的加工,核心在于三个环节:铣型精度、砂光工艺、涂装封闭。以我们自己的木门制造车间为例,榫卯加工采用五轴数控加工中心,公差控制在±0.2mm以内。但真正拉开差距的是砂光——普通工厂做到120目砂纸打磨就上漆,我们坚持从80目到240目逐级递增,并且每道砂光后必须用强光手电侧照检查波浪纹。这个细节直接决定了最终漆面的镜面效果。
- 铣型:所有线条圆弧必须用仿形刀一次成型,避免二次修边产生毛刺
- 砂光:横纹砂和顺纹砂交替进行,彻底消除逆纹起毛
- 涂装:底漆封闭后进恒温干燥房(25℃±2℃,湿度45%),面漆采用PU双组分
说到涂装,这里有个容易被忽略的坑。很多工厂为了赶工期,底漆没干透就上面漆,导致后期漆膜下陷。我们要求每道底漆实干时间不低于8小时,整柜面漆完成后自然干燥72小时才可包装。虽然慢,但这正是全屋定制产品能在客户家中保持五年、十年不变形的关键。
三、对定制客户的实践建议
如果你正在找实木家具供应商,我建议你到工厂实地看三样东西:一是毛料仓库的堆放方式(是否离地、是否分类);二是砂光车间的吸尘效果(粉尘大不大直接反映设备投入);三是漆房的温湿度记录表(有没有数据,还是随口说)。这三处做不了假。另外,下单时务必确认板材销售合同里是否注明“主材树种”和“芯材工艺”——是直拼还是指接,必须白纸黑字。
回到源头工厂的价值本身。扬州晨辉木业做了这么多年,最深的体会是:实木家具没有捷径,每一道工序的“笨功夫”,最终都会变成产品交付后的口碑。从板材销售到木门制造,再到全屋定制的一体化落地,我们始终坚持自产不代工。因为只有全链条可控,才能对得起“源头”二字。
未来几年,行业会越来越透明,消费者也会越来越专业。我们愿意把工艺标准摊开在阳光下,接受每一双行家的审视。这不仅是生存之道,更是这个行业应该有的样子。